
И топло-поцинчавање и електро-поцинчавање (хладно галванизација) су процеси цинкових премаза, али се значајно разликују у производним методама: топло-дип укључује топљење цинка, док електролицизација користи електролит. Упркос тим разликама, њихови готови производи могу се појавити слично. Па, како можете разликовати њих? Које су њихове кључне разлике? Истражимо доле.
Део 1: Разлике између врућег поцинчаног и електро-поцинчаног поцињења
Дебљина премаза:
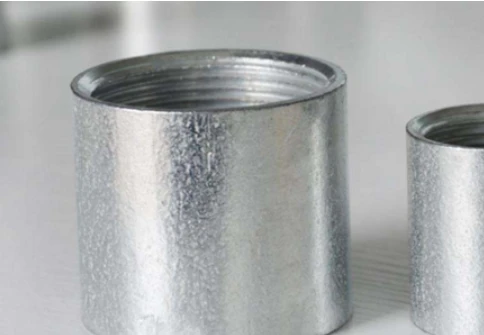
Топло-поцинчавање производи релативно дебели цинк слој, који обично прелази 10 микрометара (μм). Ово пружа одличну отпорност на корозију. Иако је површина светла, то је подметач и може да показује шанкове на цинку.
Електро-поцинчавање производи много тањи слој цинка, обично око 3-5 ум. Површина је глатка, али често се појављује досадно или сивкасто. Иако нуди добру облика и пријањање, његова отпорност на корозију је нижа због танког премаза.
Скала производње:
Топло-поцинчавање је погодно за велике скале, производња високог обима.
Електро-поцинчавање је углавном погодније за мање величине серија или специјализоване апликације, што резултира релативно нижим укупним количинама производње.
Трошак:
Електро-поцинчавање обично кошта више од врућег поцинчавања. То је због сложенијих захтева процеса и врхунског квалитета површине, обликабилности и лепљења за превлачење које нуди за одређене апликације.
Структура премаза:
Топло поцинчавање формира чисти спољни слој цинка. Док је генерално уједначен и слободан пора, лов слој гвожђа-цинка постоји између цинковог премаза и челичне подлоге.
Електро-поцинчавање депозита цинкових атома директно на челичну површину кроз електролизу. То резултира премазом који се састоји искључиво од цинка, који се држи физичким пријањањем. Рањиви слој је склонији микроскопској порозности, чинећи га својствено мање мање отпорно на корозију.
Део 2: Како разликовати између њих
Поступком:
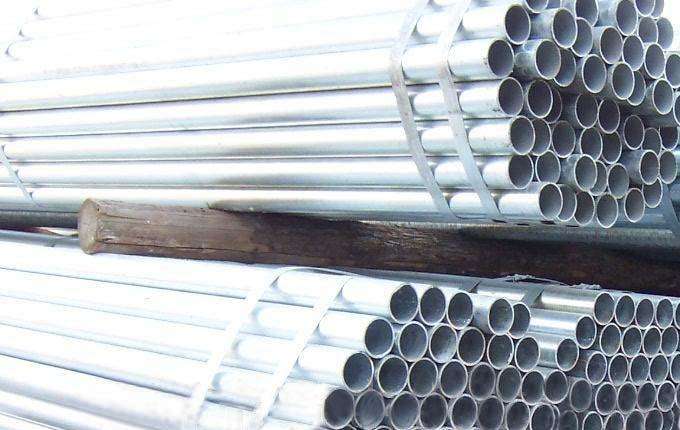
Топло поцинчавање укључује више корака: одмашћивање радног дела, киселиничара киселих киселина, флукса, сушења, а затим урањање у купање растопљеног цинка за одређено трајање пре уклањања. Производи попут галванизованих цеви обично се налазе на овај начин.
Електро-галванизација (хладно галванизација) користи електролитичку опрему. Радни комад подвргава се одмашћивању и киселини, уроњен је у раствор цинковног електролита и примењује се електрична струја. Цинц ионс депоновање на радни комад (катод) да би се формирао премаз.
По изгледу:
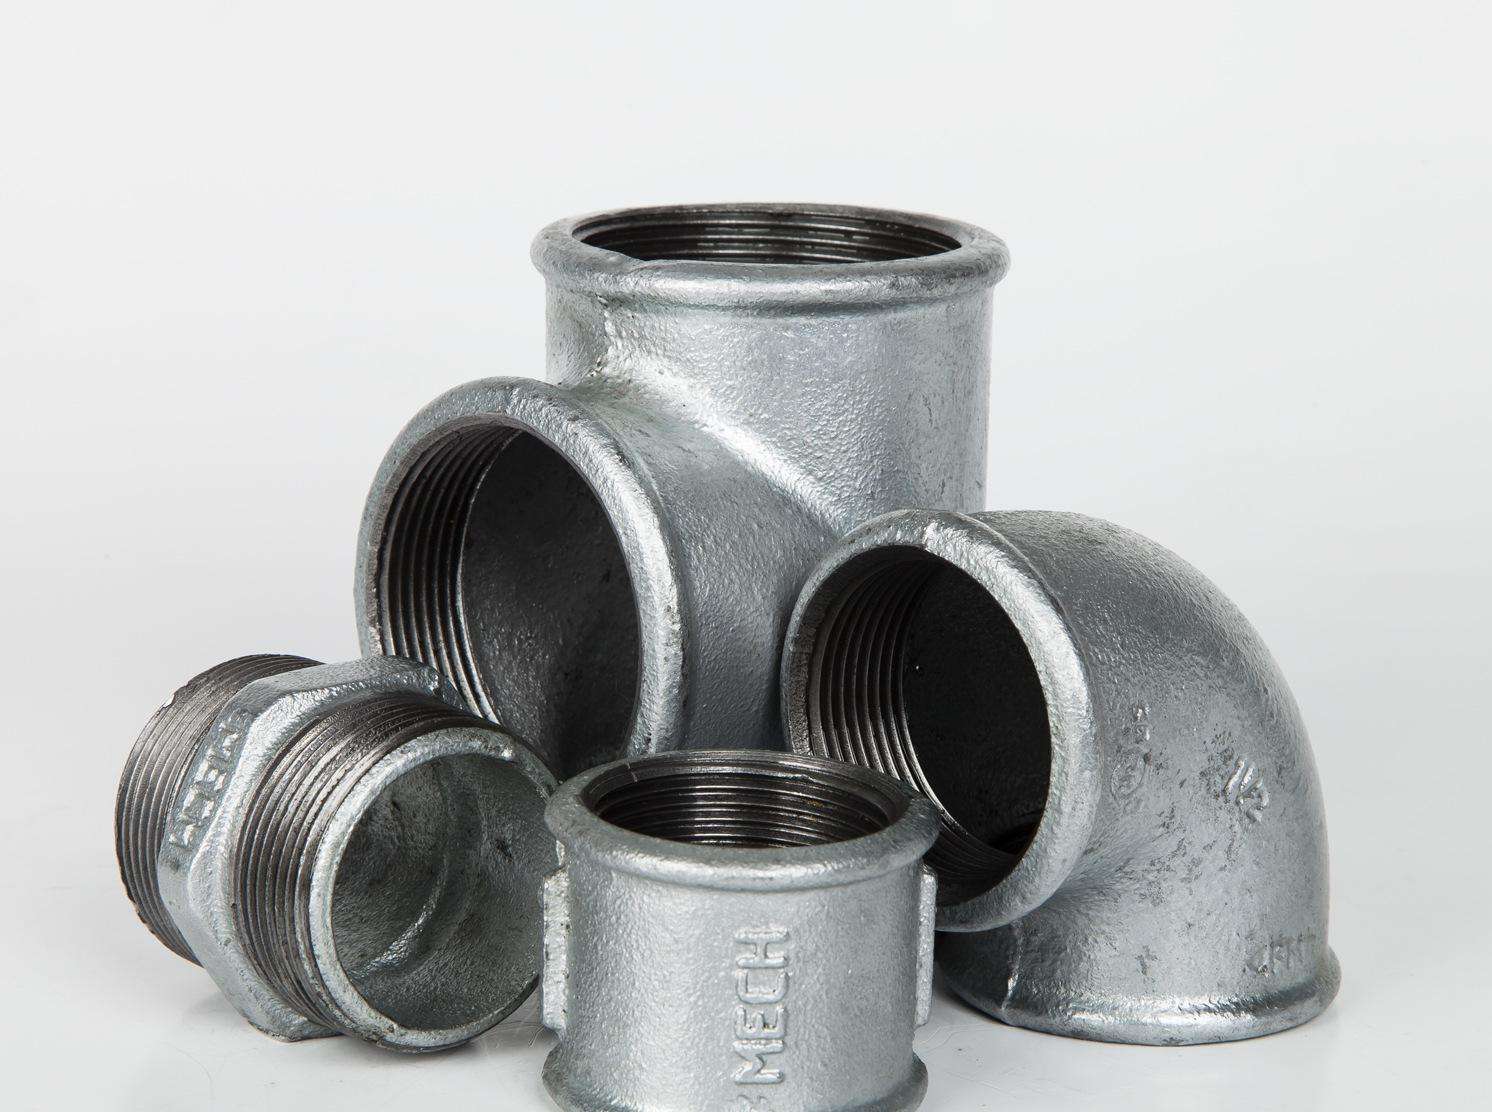
Топло-дип поцинковане површине често се појављују благо грубо. Карактеристике попут ознака протока, капље или цинковске шпанце (кристални узорци) могу бити видљиви, понекад концентрисани на једном крају. Боја је обично уједначена, светла сребрнастна бела.
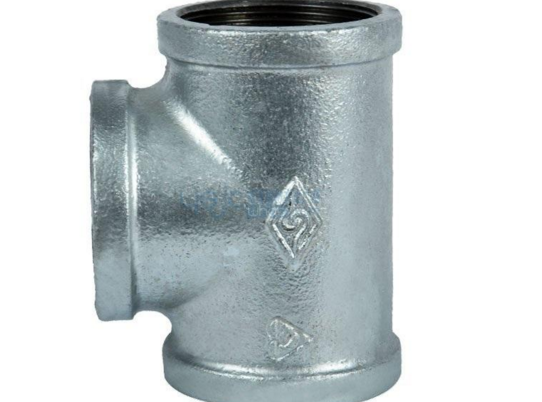
Електро-галванизоване површине углавном су глатке. Боја се може варирати, често се појављују жућкасто-зелени, иридесцентна, плавкасто-бела или бела са зеленкастом нијансом, у зависности од било којег филма за пасивност. Површина је обично без капљица или тешких грудица цинка.
Резиме уредника:
Овај чланак је нагласио кључне разлике између топлоколизованог и електро-поцинчаног поцинчавања, заједно са методама за идентификацију. Разумевање ових разлика је пресудно јер је сваки процес погодан за различите апликације. Увек осигурајте да одаберете и користите одговарајућу врсту цинковог премаза за своје посебне захтеве.


